


ASTM A53 -Standardna specifikacija za zavarene i bešavne cijevi od ugljičnog čelika koju je razvilo Američko društvo za ispitivanje i materijale (ASTM). Standard pokriva različite veličine i debljine cijevi i primjenjuje se na sisteme cjevovoda koji se koriste za transport plinova, tekućina i drugih fluida.
ASTM A53 cijev je namijenjena za mehaničke i tlačne primjene, a prihvatljiva je i za uobičajenu upotrebu u vodovima za paru, vodu, plin i zrak.
Veličine:
½" – 12" neka ograničenja ovise o razredu. Veličine do 26" OD dostupne su ograničeno.
Standardne specifikacije za cijevi, čelik, crne i vruće-uronjene, pocinčane{1}}prevučene, zavarene i bešavne. Ova specifikacija pokriva bešavne i zavarene crne i vruće{3}}pocinčane čelične cijevi.
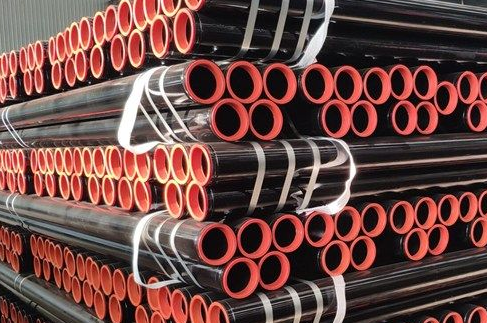
ASTM A53 vrste cijevi:
Sljedeći tipovi i razredi cijevi A53 obuhvaćeni su ovom specifikacijom:
Tip F cijevi – peć{0}}sučeono-zavarene, kontinuirano zavarene, razred A
Tip E cijevi - Električno-otporno-zavarene, razreda A i B, nazvane A53 ERW cijevi
Tip S cijevi - Bešavne, razreda A i B, nazvane A53 Bešavne cijevi
Standardni zahtjevi ASTM A53 za galvanizaciju:
ASTM A53 standardna specifikacija uključujući vruće pocinčane (pocinkovane) zahtjeve za ASTM A53 razred B cijevi.
Osim toga, postoje unutrašnje i vanjske pocinčavanje cijevi. Postupkom vrućeg potapanja, debljina cinka bilo kojeg razreda mora biti usklađena sa specifikacijom B6.
Težina premaza cinka ne bi trebala biti manja od 1,8 oz/ft2, 0,55 kg/m2, a težina svakog uzorka ne smije biti manja od 1,6 oz/ft2 0.49 kg/m2, dok masa vanjske i unutrašnje površine uzorka ne smije biti manja od 1,3 oz/ft2 0.40 kg/m2.
ASTM A53 primjene:
1 Arhitektura: maksimalni cjevovod ispod više ekstrakcije podzemne vode kada su tornjevi, bojleri, transport tople vode i tako dalje.
2 Mašinska obrada, setovi ležajeva, mašine za obradu i drugi pribor.
3 Električna klasa: distribucija plina, vodosnabdijevanje fluida.
4 vjetroelektrane sa antistatičkim cijevima.
MEHANIČKA SVOJSTVA – ZAHTJEVI ZATEZNOSTI
| Bešavno i ERW | Ocjena A | Razred B |
| Vlačna čvrstoća, min, psi | 48.000 (veće ili jednako 330 Mpa) | 60.000 (veće ili jednako 415 Mpa) |
| Granica tečenja, min, psi | 30.000 (veće ili jednako 205 Mpa) | 35.000 (veće ili jednako 240 Mpa) |
| Izduženje (%) | Veće ili jednako 35 | Veće ili jednako 30 |
Ključna razlika:
Razred B ima veću čvrstoću (napon tečenja veću ili jednaku 240MPa) i pogodan je za cevovodne sisteme visokog pritiska.
Razred A ima bolju plastičnost (izduženje veće ili jednako 35%) i pogodnije je za hladno savijanje, namotavanje i druge procese oblikovanja.
HEMIJSKI ZAHTJEVI ZA ASTM A53:
| Bešavno i ERW | C max % | Mn max % | P max % | S max % |
| Ocjena A | 0.25 | 0.95 | 0.05 | 0.045 |
| Razred B | 0.30 | 1.20 | 0.05 | 0.045 |
| Tip |
Karbon max. % |
Mangan max. % |
Fosfor max. % |
Sumpor max. % |
Bakar max. % |
Nikl max. % |
Chromium max. % |
molibden max. % |
||||||||
| Ocjena A | Razred B | Ocjena A | Razred B | Ocjena A | Razred B | Ocjena A | Razred B | Ocjena A | Razred B | Ocjena A | Razred B | Ocjena A | Razred B | Ocjena A | Razred B | |
| Tip S (bešavno) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tip E (električni{0}}zavareni otpor) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tip F (peć{0}}zavarene cijevi) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
Poređenje tipičnih scenarija primjene:
A53 GR.A: Obično se koristi u građevinarstvu, niskim-pritiskom (manjim ili jednakim 5MPa) transportnim poljima tečnosti, kao što su vodovodne cijevi, potpora građevinske konstrukcije i parni sistemi niskog{4}}pritiska.
A53 GR.B: Obično se koristi u naftnoj, hemijskoj industriji, proizvodnji mašina, transportu fluida srednjeg i visokog pritiska (manji ili jednak 15MPa), kao što su naftovodi i gasovodi, pomoćni cevovodi za kotlove visokog pritiska i mehanički strukturni delovi.
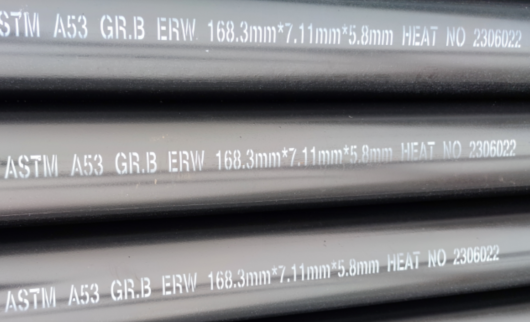
Ključna razlika:
Razred A je pogodan za sisteme niskog pritiska, koji nisu-kritični, kao što su vodovodni cjevovodi i cjevovodi za klimatizaciju u zgradama.
Razred B je pogodan za industrijske cjevovode srednjeg i visokog pritiska, kao što su naftna i hemijska industrija.
Kako odabrati pravu ocjenu?
Tečnost niskog-pritiska, zahtjevi za hladno savijanje/namotavanje → Razred A (ekonomičan, dobre performanse oblikovanja)
Fluid srednjeg- i visokog-pritiska, strukturno opterećenje-zahtjevi za nosivost → Razred B (veća čvrstoća, dobra otpornost na pritisak)
Stepen B ASTM A53 je uobičajen izbor za cjevovode srednjeg- i visokog-pritiska, dok je razred A pogodan za primjene niskog{3}}pritiska, hladnog-primena. Odabir pravog razreda prema specifičnim radnim uvjetima može optimizirati troškove i performanse.
Poređenje cijevi A53 s drugim standardima:
ASTM A106: Bešavne cijevi visoke-i visokog-pritiska (manje od ili jednako 650 stepeni), proizvedene samo bešavnim metodama, pogodne za sisteme cjevovoda za paru/naftu i gas.
API 5L: Naftovodi i gasovodi za velike udaljenosti, pogodni za strože zahtjeve otpornosti na pritisak i koroziju.
Proces proizvodnje čelične cijevi ASTM A53:
Proizvodni proces ASTM A53 čelične cijevi varira u zavisnosti od tipa (bešavne cijevi ili zavarene cijevi) i specifičnog načina proizvodnje (kao što je vruće valjanje, hladno izvlačenje, otporno zavarivanje, itd.).
1. Proces proizvodnje bešavnih čeličnih cijevi
ASTM A53 bešavne čelične cijevi podijeljene su u dva procesa: toplo valjanje i hladno izvlačenje. Konkretan proces je sljedeći:
(1) Proces proizvodnje toplo valjanih bešavnih cijevi
Priprema prazne cijevi: Odaberite gredicu od ugljičnog čelika koja zadovoljava standard (kao što je čelik 20# koji odgovara razredu A53-B).
Grejanje: Zagrejati na 1100 stepeni ~1250 stepeni u prstenastoj peći ili peći.
Probijanje: Koristite mašinu za probijanje poprečnim-motanjem ili mašinu za probijanje pod pritiskom da probušite čvrsti komad u šuplju grubu cijev.
Valjanje: Produžite i deformirajte kroz tri-unakrsnu-valjaonicu ili kontinualnu valjaonicu.
Dimenzija: Podesite vanjski prečnik i debljinu zida na standardnu veličinu.
Hlađenje: Vazdušno ili kontrolisano hlađenje.
Ispravljanje: Uklonite deformaciju savijanja.
Detekcija: Ispitivanje pritiska vode, ultrazvučna detekcija grešaka (UT) itd.
Skladištenje: označavanje, pakovanje i skladištenje.
Karakteristike:
Visoka proizvodna efikasnost, pogodna za cijevi velikog -promjera debelih{1}} stijenki.
Hrapavost površine je relativno visoka, a ujednačenost debljine stijenke je nešto inferiornija u odnosu na hladno{0}}ane cijevi.
(2) Hladnovučeni{1}}proces proizvodnje bešavnih cijevi
Zagrijavanje i perforacija cijevi (isto kao toplo valjanje).
Naslov: pogodan za stezanje mašine za hladno izvlačenje.
Žarenje: eliminisati unutrašnje naprezanje i poboljšati plastičnost.
Kiseljenje: ukloniti oksidni kamenac.
Hladno izvlačenje: više-izvlačenje do ciljane veličine (spoljni prečnik može biti tačan do ±0,1 mm).
Toplinska obrada: normalizacija ili kaljenje radi prilagođavanja performansi.
Pregled i skladištenje (isto kao toplo valjanje).
Karakteristike:
Visoka preciznost dimenzija i dobra završna obrada površine.
Pogodno za cijevi malog -promjera- tankih stijenki (kao što su cijevi za hidraulične cilindre).
2. Proces proizvodnje zavarenih čeličnih cijevi
ASTM A53 zavarene cijevi uglavnom uključuju električno otporno zavarivanje (ERW) i zavarivanje pod vodom (SAW/LSAW):
(1) Proces visokofrekventnog električnog otpornog zavarivanja (ERW cijevi).
Predobrada čelične trake: odmotavanje, izravnavanje i obrezivanje.
Formiranje: Čelična traka se postepeno valja u obliku cijevi pomoću više setova valjaka, a rubovi se poravnavaju za zavarivanje.
Visokofrekventno zavarivanje (HFW): Rubovi se zagrijavaju visokofrekventnom strujom i pod pritiskom se spajaju kako bi se formirao kontinuirani zavar.
Toplinska obrada šava: Kaljenje na najmanje 540 stepeni da bi se eliminisao martenzit.
Dimenzioniranje i ravnanje: Osigurajte točnost dimenzija.
Inspekcija: ispitivanje vrtložnim strujama (ET), ispitivanje pritiska vode, itd.
Karakteristike:
Visoka proizvodna efikasnost i niska cijena.
Pogodno za cijevi malog i srednjeg promjera (kao što su pocinčane cijevi za građevinarstvo).
(2) Proces zavarivanja pod vodom (SAW/LSAW cijevi).
Glodanje čelične ploče: Dvostrano-glodanje ruba čelične ploče kako bi se osigurao oblik utora i tačnost dimenzija.
Pred-savijanje: Ivica čelične ploče se formira u potrebnu krivinu pomoću mašine za pred-savijanje kako bi se olakšalo naknadno oblikovanje.
Formiranje JCOE: Postepeno utisnut u oblik "J-C-O", a zatim zatvoren u praznu cijev.
Pred{0}}zavarivanje: Zavarivanje zaštićeno plinom (MAG) se koristi za privremeno učvršćivanje spoja.
Unutarnje i vanjsko zavarivanje pod vodom: Koristite više-aparat za zavarivanje pod vodom za zavarivanje šava s obje strane kako biste osigurali visoku čvrstoću.
Proširenje prečnika: Poboljšajte distribuciju naprezanja.
Detekcija: X- zračenje (RT), ultrazvučno (UT)
Karakteristike:
Primjenjivo na cijevi velikog-promjera debelih{1}}zidova (kao što su naftovodi i plinovodi).
Čvrstoća zavara je visoka, ali je cijena visoka.
ERW zavarena cijev (mali promjer): visoko{0}}zavarivanje otporno na visoke frekvencije, pogodno za građevinske i mehaničke konstrukcije.
SAW/LSAW zavarene cijevi (velikog promjera): zavarivanje pod vodom, pogodno za transport nafte i gasa, cjevovodi visokog{0}}pritiska.
ASTM A53 inspekcija kvaliteta čeličnih cijevi:
Ne-testiranje bez razaranja (NDT):
Ultrazvučna detekcija grešaka (UT): Otkrivanje unutrašnjih defekata zavarenih spojeva i osnovnih materijala.
Detekcija X- zraka (RT): Provjerite ima li nedostataka kao što su pore i nedostatak fuzije unutar šava.
Ispitivanje magnetnim česticama (MT): Koristi se za detekciju pukotina na kraju cijevi.
Hidrostatički test: Ispitajte nosivost pritiska svake čelične cijevi kako biste osigurali da nema curenja
Stroga kontrola kvaliteta (kao što je detekcija grešaka, hidrostatičko ispitivanje) i površinska obrada (galvanizacija, premazivanje) osiguravaju da zadovoljava standard ASTM A53 i zadovoljava potrebe različitih industrija.
Zahtjevi za savijanje:
Za cijev NPS 2(DN50) i manje, dovoljna dužina cijevi mora biti sposobna da se hladno savije za 90 stupnjeva oko cilindričnog trna, čiji je promjer dvanaest puta veći od vanjskog promjera cijevi, bez pukotina u razvoju na bilo kojem dijelu i bez otvaranja šava.
Kada se naruči za blisko namotavanje, cijev mora stajati savijena na hladno za 180 stepeni oko cilindričnog trna, čiji je prečnik osam puta veći od vanjskog prečnika cijevi, bez kvara.
Dvostruka ekstra jaka cijev preko NPS 1 1/4 (DN 32) ne mora biti podvrgnuta testu savijanja.
Test spljoštenja:
Ispitivanje spljoštenja treba izvršiti na cijevi preko NPS 2 (DN 50) sa svim debljinama ekstra jakih i lakših.
Za bešavne cijevi, uzorak za ispitivanje dužine najmanje 2 1/2 in. (60 mm) mora se spljoštiti hladno između paralelnih ploča u dva koraka. Tokom prvog koraka, koji je test duktilnosti, nema pukotina ili loma na unutrašnjoj, vanjskoj ili krajnjim površinama. Tokom drugog koraka, koji je ispitivanje čvrstoće, spljoštavanje se nastavlja sve dok se ispitni uzorak ne slomi ili se suprotne strane cijevi ne sretnu. Dokazi laminiranog ili nezdravog materijala koji se otkriju tokom cijelog testa spljoštenja moraju biti razlog za odbacivanje.
Za električne otporno zavarene cijevi, ispitni uzorak od najmanje 4 inča. (100 mm) dužine se hladno izravnava između paralelnih ploča u tri koraka, pri čemu se zavar nalazi pod uglom od 0 stepeni ili 90 stepeni od linije pravca sile. U prvom koraku, a to je ispitivanje duktilnosti šava, ne smiju se pojaviti pukotine ili lomovi na unutarnjim ili vanjskim površinama na zavaru sve dok razmak između ploča ne bude manji od dvije trećine navedenog promjera cijevi. kao drugi korak, ravnanje se nastavlja kao ispitivanje duktilnosti dalje od zavara. Tokom drugog koraka nema pukotina ili lomova na unutrašnjim ili vanjskim površinama udaljenim od vara. Tokom trećeg koraka, a to je ispitivanje čvrstoće, ravnanje se nastavlja sve dok se ispitni uzorak ne slomi ili se suprotni zidovi cijevi ne sretnu. Dokaz laminiranog ili nezdravog materijala ili nepotpunog zavara koji se otkrije ispitivanjem spljoštenja mora biti razlog za odbacivanje.


