


Pipe Fitting
zašto odabrati GNEE

zašto odabrati nas
GNEE Group je poznata kompanija za trgovinu čelikom u Kini. Posjeduje više podružnica, a asortiman ponude uključuje uzdužne lučno zavarene čelične cijevi, cijevi zavarene elektrofuzijom, 3PE čelične cijevi, pocinčane cijevi, kućišta, prirubnice, koljena, ventile, rebraste cijevi i druge čelične materijale. Materijali uključuju ugljični čelik, nehrđajući čelik itd. Glavni standardi su GB, HG, ANSI, API, MSS, AWWA, DIN, BS, JISB2220, NFE, UNI, opskrba tijekom cijele godine Q235, S235, 20#, A234WPB 20G, 16Mn,MorMor15C,12C 1Cr9Mo, A335P5/P9 /P11/P12/P22/P91/P92, WB36, 10CrMo910, OCr18Ni9 i 1Cr18Ni9Ti i druge cijevi.
GNEE Group je kompanija certificirana od strane ISO. Kompanija ima tri velike mašine za potiskivanje, dve velike hidraulične jedinice, dve srednje frekventne mašine za savijanje, jednu mašinu za savijanje hladnom ekstruzijom i jednu mašinu za formiranje savijanja. Sa kompletnom opremom i sofisticiranim uređajima za testiranje, GNEE Grupa se drži kvaliteta na prvom mestu, nastojeći da pruži praktične usluge na jednom mestu svakom kupcu. Pozdravljamo saradnju kako domaćih tako i međunarodnih klijenata.


Šta je ugradnja cijevi?
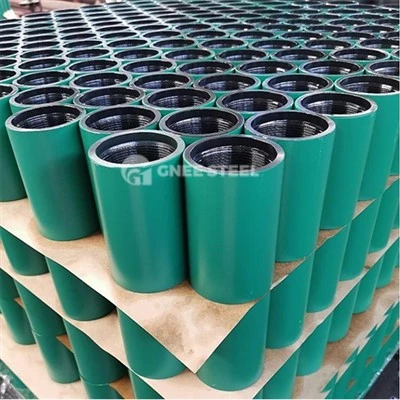
Cijevni spojevi su komponente u sustavima cjevovoda koje služe različitim funkcijama kao što su povezivanje, kontrola, promjena smjera, skretanje, brtvljenje i podrška. Fitingi za čelične cijevi spadaju u spojeve koji nose pritisak. Oni su kategorisani u četiri glavna tipa na osnovu različitih tehnika obrade: spojevi za sučeono zavarivanje (zavareni i nezavareni), fitinzi za utičnice, navojni spojevi i prirubnički spojevi.
GNEE Group Vam može isporučiti koljena, T-ove, križeve, reduktore, cijevne stezaljke, cijevne spojnice s unutarnjim i vanjskim navojem, fleksibilne spojnice za cijevi, brze spojnice za crijeva, navojne nazuvice, nosače (stolove), slavine (čepove za cijevi), cijevne kape, slijepe ploče, itd., isključujući ventile, prirubnice, prirubnice, pričvrsne spojeve.
GNEE Grupa specijalizirana je za isporuku širokog spektra armatura za čelične cijevi uključujući:
1. Prirubnice, spojevi pod naponom, obruči za cijevi, stezaljke, ferule, obruči za grlo, itd.
2. laktovi, pregibi
3. Reduktor (reduktor), koljeno reduktora, platforma grana, armaturna cijev
4. trojke, krstovi
5. zaptivke, trake za sirovine, konoplje za liniju, prirubnice, čepovi za cijevi, slijepe, glava, zavareni čepovi
6. prstenovi, kuke za vuču, prstenovi, nosači, nosači, kartice za cijevi itd.
7. Površinska obrada: kiseljenje, valjanje pijeska, pjeskarenje, poliranje itd.
8. Veličina: 1/2"-60" (DN15-DN3000) Klasa 150-Klasa 2500
9. Vanjski promjer: SCH5S, SCH10S, SCH10, SCH40S, STD, XS, XXS, SCH20, SCH30, SCH40, SCH60, SCH80, SCH160, XXS, itd.
10. Standardi: ASTM, JIS, DIN, EN
11. Kvalitet čelika A105N, A234WPB, A193 Gr.B7 ASTEM A194 GR.2H ASTM A194A216WCB, SS304, itd.

Proces proizvodnje koljena za cijevi
Hot Forming
Proces oblikovanja vrućih indukcijskih savijača koristi specijalizirane strojeve za savijanje, trnove i uređaje za grijanje. Prazna cijev postavljena na kalup pomiče se naprijed pod pritiskom potisne šipke i zagrijava se, širi i savija tokom procesa.
Karakteristike deformacije vrućih indukcijskih krivina određuju se na temelju promjene volumena metalnog materijala prije i nakon plastične deformacije kako bi se odredio promjer prazne cijevi. Prečnik prazne cevi koji se koristi je manji od prečnika savijanja, a proces deformacije prazne cevi se kontroliše pomoću trna za sabijanje unutrašnjeg luka. Protok metala kompenzuje stanjivanje ostalih delova usled povećanja prečnika, što rezultira savijanjem sa ujednačenom debljinom zida.


Pritiskom
Kada je obim proizvodnje krivina mali, i pretjerano debeli ili tanki zidovi će koristiti metodu štancanja za proizvodnju krivina. Štancana krivina se dijele na hladno štancanje i vruće štancanje, koje se obično biraju na osnovu svojstava materijala i performansi opreme. Proces oblikovanja hladno žigosanih savijanja uključuje postavljanje blanka u vanjsku matricu pomoću specijalizirane mašine za savijanje, zatvaranje gornje i donje kalupe. Blonac se zadržava duž unutrašnje i vanjske matrice i podvrgava se oblikovanju kroz kretanje potisne šipke.
Krivi za vruće štancanje uključuju zagrijavanje materijala cijevi, njegovu obradu kroz specijaliziranu opremu, zatim rezanje i zagrijavanje na temperaturu veću od kritične temperature. Nakon određenog vremena izolacije, brzo se stavlja u sredstvo za gašenje, što uzrokuje nagli pad temperature. Formirana krivina se brzo hladi brzinom većom od kritične brzine hlađenja.
Zavarivanje središnje ploče
Polovina profila savijanja se izrađuje pomoću mašine za presovanje ploča, a zatim se dva dela zavaruju zajedno. Ova tehnika se obično koristi za krivine iznad DN700.

Proces proizvodnje prirubnica

Proces obrade prirubnice za livenje
Odabrani čelik sirovine se stavlja u indukcijsku peć srednje frekvencije za topljenje, osiguravajući da temperatura rastaljenog čelika dostigne 1600-1700 stepeni; metalni kalup se zagreva na 800-900 stepeni i održava konstantnu temperaturu; centrifugalna mašina se pokreće, a rastopljeni čelik se sipa u prethodno zagrijani metalni kalup; odljevak se prirodno ohladi na 800-900 stepeni i drži 1-10 minuta; zatim se ohladi vodom do temperature približne sobnoj, a odljevak se vadi iz kalupa.
Tehnologija obrade kovanih prirubnica
Proces kovanja općenito uključuje sljedeće korake: odabir visokokvalitetnih zaliha za rezanje, grijanje, oblikovanje i hlađenje nakon kovanja. Postoje različite metode kovanja, uključujući slobodno kovanje, kovanje i zatvoreno kovanje. Tokom proizvodnje biraju se različite metode kovanja na osnovu veličine otkovaka i veličine proizvodne serije.
Otkovci imaju visoku dimenzionalnu točnost, male dopuštene obrade i razumniju distribuciju strukture vlakana u otkovcima, što može dodatno poboljšati vijek trajanja dijelova.
Osnovni procesi slobodnog kovanja: Tokom slobodnog kovanja, oblik otkovaka se postepeno formira kroz neke osnovne procese deformacije. Osnovni procesi slobodnog kovanja uključuju narušavanje, istezanje, probijanje, savijanje i rezanje.


Proces kovanja
Osnovni tok procesa kovanja sa kalupima uključuje: slepljenje, zagrevanje, pred kovanje, završno kovanje, probijanje i obrezivanje, ivica, žarenje i ojačanje peskarivanjem. Uobičajeno korištene tehnike uključuju uznemiravanje, istezanje, savijanje, probijanje i utiskivanje.
Obrada rezanih florina
Prirubnica se izrezuje direktno sa središnje ploče, ostavljajući unutrašnji prečnik, spoljašnji prečnik i debljinu prirubnice za dalju obradu, a zatim se obrađuju rupe za vijke i vodene linije. Prirubnice proizvedene ovom metodom nazivaju se rezane prirubnice, a maksimalni promjer ove vrste prirubnice ograničen je širinom središnje ploče.


Obrada valjanih prirubnica
Proces rezanja traka od ploča srednje debljine i zatim njihovo valjanje u kružne oblike naziva se valjanje, prvenstveno se koristi za izradu velikih prirubnica. Nakon valjanja, vrši se zavarivanje, zatim ravnanje, a zatim obrada vodenih linija i rupa za vijke.
Kako osigurati kvalitet spoja cijevi
Kako bismo jamčili kvalitetu naših cijevi i cijevne spojnice i kako bismo zadovoljili potrebe naših kupaca, izvršit ćemo stroga ispitivanja kvalitete za sve naše cijevi i cijevne spojnice.

Prije proizvodnje
Osigurajte kvalitet sirovina: Analiza kemijskog sastava se provodi na čeličnim gredicama i drugim sirovinama kako bi se zadovoljile standardne specifikacije. Osim toga, obavljaju se vizualni pregledi kako bi se otkrili površinski ili podzemni defekti kao što su jame, pukotine i šupljine.
tokom proizvodnog procesa
Većina proizvoda iz GNEE grupe proizvodi se pomoću valjaonice PQF, koja je najnaprednija svjetska tehnologija proizvodnje bešavnih čeličnih cijevi. Metode ispitivanja bez razaranja koriste se za pregled čeličnih cijevi i fitinga bez oštećenja primjene uzorka, uglavnom uključujući:
Testiranje vrtložna struja
Ispitivanje magnetnim česticama
Ultrazvučno testiranje


Proizvodnja gotovog proizvoda
Fizičko ispitivanje ima za cilj ispitivanje mehaničkih svojstava čeličnih materijala prema standardnim specifikacijama ili zahtjevima kupaca. Uglavnom uključuje:
Ispitivanje vlačne čvrstoće
Ispitivanje granice tečenja
Ispitivanje istezanja
Ispitivanje udara po Charpy V-zarezu
Ispitivanje tvrdoće (BHN, HV, RC, HRB)
Hidrostatičko ispitivanje Prije otpreme, površinu, krajeve, oznake, pakovanje, količinu i težinu treba strogo izmjeriti.
GNEE Pakovanje i otprema
Pakovanje cijevi za cijevi
Obično pakujemo prirubnice i spojeve u palete ili kutije od šperploče, kutije od šperploče ispod 6 inča i palete za preko 6 inča.

Pipe Fitting Shipping
GNEE Grupa podržava sljedeće metode za pružanje najefikasnijeg i sigurnog pomorskog i kopnenog transporta za sve proizvode: pomorski transport, zračni transport, kontejnerski željeznički transport, brodski transport, željeznički transport i kamionski transport.

FAQ
P: Da li prihvatate prilagođavanje fitinga za cijevi?
P: Da li podržavate prilagođavanje ugradnje cijevi?
P: Šta da radim ako su spojevi za cijevi koje dobijem neispravni?
P: Jeste li proizvođač ili trgovac?
P: Možete li dati uzorke? Postoje li naknade?
P: Koje je vrijeme isporuke cijevne armature?
P: Koja je vaša minimalna količina cijevnih fitinga za narudžbu?
P: Koji je vaš rok plaćanja?
P: Koji je vaš termin trgovine?