


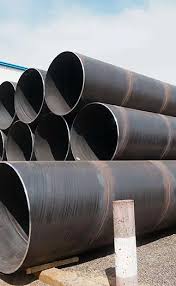

SA691 Grade 91 (9CR-1Mo-V) Feritna čelična cijev za kotao visoke čvrstoće
Pregled proizvoda
SA691 Grade 91 je aferitni čelik visoke-čvrstoće,-puzanja{2}}pojačani (CSEF) čeliku skladu sa ASTM/ASME SA691 specifikacijom za električne-fusion{2}zavarene (EFW) cijevi. Ova napredna legura nije jednostavan čelik sa 9% Cr, već sofisticiranmodificirana legura 9Chromium-1Molibden sa dodatkom vanadijuma, niobija (kolumbijuma) i azota (9Cr-1Mo-V-Nb-N). Predstavlja značajan tehnološki napredak u odnosu na tradicionalne Cr-Mo čelike kao što je Grade 9CR, nudeći izuzetno superiornu otpornost na visoke-temperature, omogućavajući tanje zidove, veću efikasnost i smanjenu težinu u ultra-superkritičnim elektranama i drugim ekstremnim uslužnim aplikacijama.
Primarne aplikacije
Ultra-superkritične (USC) i napredne superkritične elektrane:Glavni vodovi za paru, vodovi za vruće zagrijavanje, pregrijač i kolektori/cijevi za pregrijač (koji rade na~593-650 stepeni / 1100-1200 stepeni F)
Visoko{0}}efikasne elektrane sa kombinovanim ciklusom:Cjevovodi kritičnog{0}}pritiska/visoke{1}temperature u parnim generatorima s povratom topline (HRSG)
Petrohemija:Teške servisne cijevi grijača i prijenosni vodovi gdje je potrebna ekstremna čvrstoća
nuklearna energija:Određeni visokotemperaturni pomoćni sistemi
Napredni termalni sistemizahtijeva najveću čvrstoću među feritnim čelicima
SA691 Grade 91 Tabela hemijskog sastava i mehaničkih svojstava
| Kategorija | Svojstvo / Element | Specifikacija / vrijednost |
|---|---|---|
| Standard & Grade | Standardna oznaka | ASTM/ASME SA691 |
| Ocjena | 91(Zavareni ekvivalent ASTM A335 P91 / A213 T91) | |
| Hemijski sastav | ugljik (C) | 0.08 - 0.12% |
| mangan (Mn) | 0.30 - 0.60% | |
| fosfor (P) | 0,020% max | |
| sumpor (S) | 0,010% max | |
| silicijum (Si) | 0.20 - 0.50% | |
| hrom (Cr) | 8.00 - 9.50% | |
| molibden (Mo) | 0.85 - 1.05% | |
| vanadijum (V) | 0.18 - 0.25% | |
| niobij (Nb) | 0.06 - 0.10% | |
| dušik (N) | 0.030 - 0.070% | |
| nikl (Ni) | 0,40% max | |
| aluminijum (Al) | 0,02% max(kritična granica) | |
| Mehanička svojstva | Vlačna čvrstoća, min | 585 MPa (85.000 psi) |
| Jačina tečenja (0,2% Offset), min | 415 MPa (60.000 psi) | |
| Izduženje, min | Veće ili jednako 20% (u 2 inča / 50 mm) | |
| Tvrdoća | 250 HBW max (obično 190-230 HBW) | |
| Toplinska obrada | Obavezno stanje | Normalizacija:1040-1080 stepeni (1905-1975 stepeni F) kaljenje:730-800 stepeni (1345-1470 stepeni F), min 1 sat. |
| Proces proizvodnje | Tip | Električni fuzijski zavareni (EFW)sa potpunom termičkom obradom. |
Podaci o performansama i dizajnu na povišenoj temperaturi
| Nekretnina | Vrijednost / Raspon | Značaj |
|---|---|---|
| Maksimalna projektovana temperatura | 650 stepeni (1202 stepena F) | Gornja granica ASME koda kotla za odjeljak I. |
| Dozvoljeni napon (na 600 stepeni / 1112 stepeni F) | ~78 MPa (~11.300 psi) | Više odduploono od Grade 22 (2,25CR) na istoj temperaturi. |
| Dozvoljeni napon (na 650 stepeni / 1202 stepena F) | ~40 MPa (~5.800 psi) | Pokazuje izuzetno zadržavanje snage. |
| Snaga pri puzanju (100.000 sati) | ~140 MPana 600 stepeni | Ključna prednost dizajna u odnosu na konvencionalne čelike. |
| Minimalna projektovana temperatura metala (MDMT) | Zavareni i PWHT:Često je potrebno ispitivanje na udar za rad ispod -29 stepeni (-20 stepeni F). | Čvrstoća je osjetljiva{0}}na termičku obradu. |
| Otpornost na oksidaciju | Dobro do~650 stepeni; slično drugim čelicima sa 9% Cr. |
Kritične tehničke karakteristike i upozorenja o proizvodnji
Mehanizam snage:Visoka čvrstoća dolazi od amartenzitna mikrostrukturanastaje normalizacijom, nakon čega slijedi precizan proces kaljenja koji proizvodi finu disperziju V/Nb karbida i nitrida (MX precipitati).Aluminij je strogo ograničenjer bi formirao grubi AlN, iscrpljujući dušik i uništavajući ovaj mehanizam jačanja.
Izrada je veoma kritična i specifična za{0}} postupak:
Prethodno zagrijati: 200-250 stepeni (400-480 stepeni F)minimum je obavezan.
Interpass Temperatura:Strogo kontrolisano, tipično250-300 stepeni (480-570 stepeni F) MAKS.
Termička obrada nakon-zavarivanja (PWHT): APSOLUTNO BITNO.Mora se izvesti u760±14 stepeni (1400±25 stepeni F)minimalno 2-4 sata, u zavisnosti od debljine. Neispravan PWHT (pogrešna temperatura ili vrijeme) može dovesti do prijevremenog kvara.
Metal za punjenje:Mora se koristiti odgovarajući/kompatibilan punilac razreda 91 (npr. E9015-B9, ER90S-B9).NEMOJTE KORISTITIstandardna 9CR-1Mo (Grade 9) punila.
Mehanizmi potencijalnog kvara:
Pukotine tipa IV:Nedostatak puzanja u fino-zrnatoj zoni -zahvaćenoj toplinom (FGHAZ) zavarenih spojeva,Ahilova petastepena 91. Ublažena strogom kontrolom parametara zavarivanja i PWHT.
Prerano omekšavanje/oksidacija:Ako radne temperature prelaze ~600 stepeni tokom dužeg perioda.
niska čvrstoća:Nepravilna termička obrada može rezultirati krhkim materijalom.
Kvalitet i inspekcija (strogi zahtjevi):
Ispitivanje tvrdoće:Obavezno za osnovni metal, HAZ i kapu za zavarivanje. Prihvatljivi raspon je obično200-250 HBWnakon PWHT.
Ne-Nedestruktivni pregled (NDE):100% radiografsko (RT) ili ultrazvučno (UT) ispitivanje svih zavarenih spojeva je standardno.
Destruktivno ispitivanje:Često je potrebno unakrsno{0}}testiranje puzanja zavara za kritične primjene.
Hemijska provjera:Izvještaji mlina moraju potvrditi strogu kontrolu nad V, Nb, N i Al.
Specifikacija i smjernice za nabavku:
Jasno navedite:Navedite"ASTM/ASME SA691 Grade 91".
Pozovite dodatne zahtjeve:Obično S5 (radiografija), S6 (ultrazvuk), a često i S8 (test tvrdoće).
Zahtijevajte WPS/PQR:Za proizvodnju, uvjerite se da su Specifikacija postupka zavarivanja (WPS) i Zapisnik o kvalifikaciji postupka (PQR) odobreni za Grade 91.
Zahtijevajte potpunu sljedivost:Certificirani izvještaji o ispitivanju mlina moraju uključivati grafikone termičke obrade, punu hemiju i sve rezultate mehaničkih ispitivanja.
Stručnost je potrebna:Dizajn, zavarivanje i inspekciju komponenti Grade 91 treba da nadgleda osoblje sa specifičnim iskustvom u ovom naprednom materijalu.
Odricanje od odgovornosti: Savjetuje se izuzetan oprez.
Ocena 91 je amaterijal visokih-izvedbi, ali neumoljiv. Njegove prednosti se poništavaju nepravilnom izradom ili termičkom obradom, što dovodi do katastrofalnih kvarova u-uslužnom radu. Ove informacije su opći vodič.Apsolutno bitne referenceza bilo koji projekat uključuje:
NajnovijeASTM/ASME SA691Specifikacija.
Kod ASME kotla i posude pod pritiskom, Odjeljak I i Odjeljak II, Dio D.
ASME B31.1Power Piping Code.
Vodiči za najbolju praksu u industriji za Grade 91 (npr. EPRI smjernice, VdTÜV/WB listovi sa podacima).


