


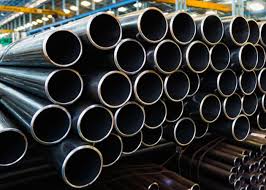
ASTM A335 P91 Bešavne čelične cijevi
Osnovni pregled
Specifikacija zabešavne feritne legure-čelične cijevidizajniran zavrlo visoka-temperatura, visoki-pritisak. OcjenaP91je annapredna legura hroma{0}}molibdenasa superiornom snagom puzanja, što ga čini ključnim materijalom za moderne,-efikasne elektrane.
Ime Objašnjenje
| Part | Značenje |
|---|---|
| ASTM | ASTM International |
| A335 | Standard za bešavne feritne legure-čelične cijevi za visoko-usluge |
| P91 | Oznaka razreda (9% hroma, 1% legura molibdena sa mikro-legiranjem) |
| Besprekorno | Proizvedeno bez uzdužnog zavarenog šava |
Ključne karakteristike klase P91
| Feature | Opis |
|---|---|
| Vrsta materijala | Napredni feritni čelik-visoke čvrstoće |
| Uobičajeno ime | Modificiran 9Cr-1Mo-V-Nb (T/P91) |
| Key Property | Izuzetna snaga puzanjai otpornost na termički zamor |
| Tipična servisna temp | Do~650°C (~1200°F) |
| Toplinska obrada | Normalizirano i temperirano(kritično za svojstva) |
| Zavarljivost | Dobro, ali zahtijeva strogu kontrolu procedura i termičke obrade |
Hemijski sastav (ključni legirajući elementi)
| Element | Sadržaj (%) | Svrha |
|---|---|---|
| hrom (Cr) | 8.00 - 9.50 | Otpornost na oksidaciju/koroziju |
| molibden (Mo) | 0.85 - 1.05 | Jačanje čvrstim rastvorom |
| vanadijum (V) | 0.18 - 0.25 | Precipitacijsko stvrdnjavanje(ključ za snagu puzanja) |
| niobij (Nb) | 0.06 - 0.10 | Rafiniranje zrna, precipitacijsko stvrdnjavanje |
| ugljik (C) | 0.08 - 0.12 | Snaga |
| dušik (N) | 0.03 - 0.07 | Stabilizira mikrostrukturu |
Mehanička svojstva (minimum)
| Nekretnina | Requirement |
|---|---|
| Zatezna čvrstoća | 585 MPa (85.000 psi) |
| Snaga prinosa | 415 MPa (60.000 psi) |
| Izduženje | 20% |
Tabela poređenja: P91 naspram tradicionalnih legura
| Aspekt | A335 P91 | A335 P22 | A335 P9 |
|---|---|---|---|
| Alloy Type | 9Cr-1Mo-V-Nb | 2¼Cr-1Mo | 9Cr-1Mo |
| Ključna razlika | Mikrolegirane (V, Nb) | Konvencionalni Cr-Mo | Viši Cr, bez V/Nb |
| Maksimalni dozvoljeni stres | ~2-3x više od P22na 600°C | Osnovna linija | Viši od P22 |
| Prednost dizajna | Tanji zidovi, lakša težina | Standardni zidovi | Bolja oksidacija od P22 |
| Primarna upotreba | Superkritične elektrane | Subkritične biljke | Rafinerijski grijači |
Uobičajene aplikacije
Glavni parovodiivruće linije za ponovno zagrijavanjeu superkritičnim elektranama
Zaglavlja za kotlove(pregrijač, pregrijač)
{0}}Kućišta turbina visokog pritiskai komponente
Napredni parni generatori sa povratom topline (HRSG)
Petrohemijska obradau teškim okruženjima
Kritične tehničke napomene
1. Toplinska obrada (izuzetno važna)
Obavezno:Austenitizing (Normalizing) at1040-1080°C (1904-1976°F)slijedi Tempering at730-800°C (1346-1472°F).
svrha:Stvara kaljenu martenzitnu strukturu sa finim precipitatima (V, Nb karbidi) koji pružaju izuzetnu snagu puzanja.
Posljedica:Nepravilna termička obrada drastično smanjuje svojstva.
2. Zavarivanje i izrada
Prethodno zagrijati:200-250°C (392-482°F) minimum.
Interpass Temperatura:≤300°C (572°F).
PWHT (obavezno):750-780°C (1382-1436°F) najmanje 1 sat po inču debljine.
Potrošni materijal:Mora odgovarati sastavu osnovnog metala (npr. E9015-B9, ER90S-B9).
Upozorenje:Osjetljiva naPukotine tipa IVu zoni{0}}zahvaćenoj toplinom (HAZ) pod uslovima puzanja.
3. Odgovarajuće komponente
Fitingi: ASTM A234 WP91
Prirubnice/Otkivci: ASTM A182 F91
ploče: ASTM A387 Gr.91
Industry Impact
P91 je revolucionirao dizajn elektrane omogućavajući:
Više temperature/pritisci pare→ Veća termička efikasnost
Tanji zidovi cijevi→ Smanjeni troškovi materijala i termički stres
Lakše potporne konstrukcije
Služi kao most između konvencionalnih Cr-Mo čelika (P22) i najnaprednijih čelika sa 9-12% Cr (P92, P122). Njegova upotreba jeobavezan u svim modernim-elektranama na ugalj i kombinovanim{1}}elektranama.
Napomena:Zbog svoje složene metalurgije, uspješna primjena P91 ovisi ostriktno pridržavanjena specificirane postupke proizvodnje, termičke obrade, zavarivanja i kontrole kvaliteta.


