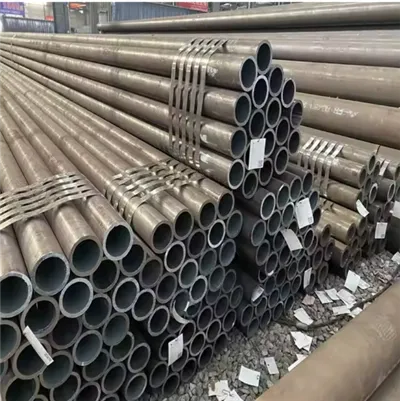
Kao iskusan dobavljač šavnih čeličnih cijevi, iz prve ruke svjedočio sam različitim metodama zavarivanja koje su ključne u proizvodnji ovih bitnih industrijskih komponenti. Šavne čelične cijevi imaju široku primjenu u raznim industrijama, uključujući građevinarstvo, naftu i plin i proizvodnju, zbog svoje snage, izdržljivosti i isplativosti. U ovom blogu ću se pozabaviti različitim metodama zavarivanja čeličnih cijevi za šavove, naglašavajući njihove karakteristike, prednosti i primjenu.
1. Električno otporno zavarivanje (ERW)
Električno otporno zavarivanje je jedna od najčešćih metoda za proizvodnju šavnih čeličnih cijevi. U ERW, električna struja prolazi kroz rubove čelične trake ili ploče. Otpor strujnom toku stvara toplinu, koja topi ivice. Zatim se otopljene ivice stisnu zajedno kako bi se formirao zavar.


Glavna prednost ERW-a je njegova brza proizvodnja. Može proizvoditi cijevi mnogo brže u odnosu na neke druge metode zavarivanja, što je idealno za proizvodnju velikih razmjera. ERW cijevi su također poznate po svojim glatkim unutrašnjim i vanjskim površinama, što je korisno u aplikacijama gdje je protok tekućine problem, kao što je u sistemima vodosnabdijevanja.
Još jedna prednost je relativno niska cijena. Budući da ne zahtijeva dodatne materijale za punjenje, troškovi proizvodnje su smanjeni. ERW cijevi se obično koriste u konstrukcijskim aplikacijama, kao što su građevinski okviri i skele. Na primjer, našA36 crna cijev od blagog ugljičnog čelikase često proizvodi ERW metodom. A36 čelik je popularan izbor za opštu konstrukcijsku upotrebu zbog svoje dobre čvrstoće i zavarljivosti, a ERW proces može efikasno spojiti čelik kako bi se formirale cevi visokog kvaliteta.
Međutim, ERW ima neka ograničenja. Na kvalitet zavara mogu uticati faktori kao što su električna provodljivost čelika i ujednačenost distribucije struje. U nekim aplikacijama pod visokim pritiskom ili visokom temperaturom, čvrstoća zavara ERW cijevi možda neće biti dovoljna i mogu biti potrebne druge metode zavarivanja.
2. Zavarivanje pod vodom (SAW)
Zavarivanje pod vodom je proces zavarivanja u kojem se formira luk između elektrode koja se neprekidno napaja i radnog komada, a luk je zaštićen slojem granuliranog fluksa. Fluks ne samo da štiti zavar od oksidacije i kontaminacije, već također pruža dodatne legirne elemente za poboljšanje kvalitete šava.
Jedna od značajnih prednosti SAW-a je njegova visoka stopa taloženja. Može nanijeti veliku količinu metala za zavarivanje u kratkom vremenu, što ga čini pogodnim za cijevi sa debelim zidovima. SAW može proizvesti visokokvalitetne, jake zavarene spojeve sa odličnim mehaničkim svojstvima. Zavari su često bez poroznosti i imaju dobru fuziju sa osnovnim metalom.
SAW se široko koristi u industriji nafte i plina za proizvodnju cijevi velikog promjera pod visokim pritiskom. NašApi 5l Gr.B čelična cijevse često proizvodi pomoću SAW. API 5L Gr.B čelik je standard za linijske cijevi koje se koriste u transportu nafte i plina, a visokokvalitetni zavari koje proizvodi SAW osiguravaju integritet cijevi u teškim uvjetima.
Međutim, SAW ima neke nedostatke. Proces zahtijeva relativno veliku količinu opreme i složeniji je za rad u odnosu na ERW. Također proizvodi veliku količinu šljake, koju je potrebno ukloniti nakon zavarivanja, povećavajući vrijeme proizvodnje i troškove.
3. Visokofrekventno indukcijsko zavarivanje (HFIW)
Visokofrekventno indukcijsko zavarivanje je specijalizirani oblik električnog otpornog zavarivanja. U HFIW, visokofrekventna električna energija se koristi za zagrijavanje rubova čelične trake ili ploče. Visokofrekventna struja je koncentrisana na rubovima obratka, stvarajući intenzivnu toplinu za zavarivanje.
Jedna od glavnih prednosti HFIW-a je njegovo brzo i precizno zavarivanje. Može postići vrlo velike brzine zavarivanja, a kvalitet zavarivanja je vrlo dosljedan. HFIW može proizvesti cijevi s odličnom čvrstoćom zavara i uskom toplinskom zonom, što smanjuje izobličenje cijevi.
HFIW se obično koristi u proizvodnji cijevi malog do srednjeg promjera. NašTvornička isporuka cijevi ravnog šava A36također se može proizvesti korištenjem HFIW. Čelik A36, u kombinaciji s preciznim HFIW procesom, rezultira cijevima koje ispunjavaju standarde visokog kvaliteta potrebne za različite strukturalne i industrijske primjene.
Međutim, HFIW oprema je relativno skupa, a proces zahtijeva visok nivo tehničke stručnosti za rad. Svako malo odstupanje u parametrima procesa može uticati na kvalitet zavara.
4. Plinsko zavarivanje volframom (GTAW)
Zavarivanje plinskim volframovim lukom, također poznato kao TIG (Tungsten inert Gas) zavarivanje, koristi netrošnu volfram elektrodu za proizvodnju šava. Inertni plin, kao što je argon, koristi se za zaštitu zavara od oksidacije.
Glavna prednost GTAW-a su njegovi visokokvalitetni zavari. Može proizvesti vrlo čiste i precizne zavare, uz odličnu kontrolu nad unosom topline i količinom materijala za punjenje (ako se koristi). GTAW se često koristi za zavarivanje tankoslojnih cijevi ili u aplikacijama gdje je izgled zavara važan, kao što su dekorativne ili visoko precizne komponente.
Međutim, GTAW je relativno spor proces, što ga čini manje pogodnim za proizvodnju velikih razmjera. Cena inertnog gasa i opreme je takođe relativno visoka.
5. Poređenje i izbor metoda zavarivanja
Prilikom odabira metode zavarivanja šavnih čeličnih cijevi potrebno je uzeti u obzir nekoliko faktora. Debljina stijenke cijevi je presudan faktor. Za cijevi sa tankim zidovima, ERW ili HFIW mogu biti prikladniji zbog svojih brzih i preciznih mogućnosti zavarivanja. Za cijevi sa debelim zidovima, SAW je često poželjan izbor zbog svoje visoke stope taloženja i jakih zavara.
Važnu ulogu igra i primjena cijevi. U aplikacijama gdje su uključeni visoki tlak ili visoka temperatura, kao što je industrija nafte i plina, potrebna je SAW ili druge visokokvalitetne metode zavarivanja. U općim strukturalnim primjenama, ERW cijevi u većini slučajeva mogu ispuniti zahtjeve.
Trošak je još jedan važan faktor. ERW je najisplativija metoda za proizvodnju velikih razmjera, dok je GTAW relativno skup zbog sporog procesa i cijene inertnog plina.
Zaključak
Zaključno, postoji nekoliko dostupnih metoda zavarivanja za šavne čelične cijevi, od kojih svaka ima svoje prednosti i ograničenja. Kao dobavljač šavnih čeličnih cijevi, razumijemo važnost odabira pravog metoda zavarivanja kako bismo zadovoljili specifične zahtjeve naših kupaca. Bilo da se radi o brzoj proizvodnji ERW-a, snažnim zavarenim spojevima SAW, preciznom zavarivanju HFIW-a ili visokokvalitetnoj završnoj obradi GTAW-a, imamo stručnost i mogućnosti za proizvodnju visokokvalitetnih čeličnih cijevi za šavove koristeći najprikladniju metodu.
Ako ste na tržištu za šavne čelične cijevi i trebate više informacija o našim proizvodima ili metodama zavarivanja koje koristimo, slobodno nas kontaktirajte radi nabavke i pregovora. Posvećeni smo pružanju najboljih proizvoda i usluga kako bismo zadovoljili vaše industrijske potrebe.
Reference
- AWS Priručnik za zavarivanje, Američko društvo za zavarivanje
- Priručnik za čelične cijevi, razni stručnjaci iz industrije
- Tehnička dokumentacija kompanija za proizvodnju čelika i cijevi