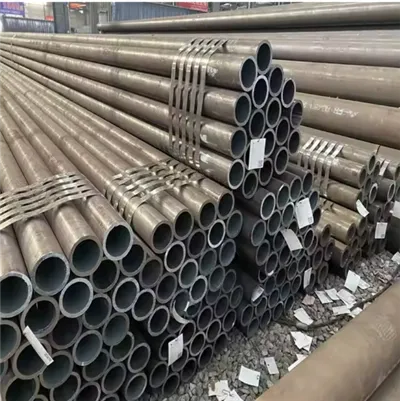
Hej tamo! Ja sam dobavljač spiralno zavarenih cijevi, a danas želim govoriti o vrstama zavara ovih cijevi. Spiralno zavarene cijevi su izuzetno važne u nizu industrija, poput nafte i plina, građevinarstva i transporta vode. Kvalitet zavarenih spojeva u ovim cijevima može umanjiti njihov učinak i trajnost. Dakle, zaronimo odmah i provjerimo različite vrste zavara koje ćete pronaći u spiralno zavarenim cijevima.
Zavarivanje pod vodom (SAW)
Jedan od najčešćih tipova zavarivanja u spiralno zavarenim cijevima je zavarivanje pod vodom, ili skraćeno SAW. Ova metoda je zaista popularna jer može proizvesti visokokvalitetne i jake zavarene spojeve. U SAW, luk se formira između elektrode koja se neprekidno napaja i radnog komada. Ono što ga čini jedinstvenim je to što je luk potopljen pod slojem granuliranog fluksa. Ovaj fluks čini nekoliko važnih stvari. Štiti zavar od atmosfere, sprečavajući oksidaciju i kontaminaciju. Takođe pomaže u kontroli oblika i kvaliteta zavarenih zrna.
Odlična stvar kod SAW-a je što se može koristiti i za jednoprolazno i za višeprolazno zavarivanje. Za spiralno zavarene cijevi se često koristi višeprolazna pila za osiguranje debelog i čvrstog zavara. Ovaj proces je veoma automatizovan, što znači da se može obaviti brzo i sa visokim nivoom doslednosti. Kada tražite pouzdanu i jaku spiralno zavarenu cijev, cijev napravljena sa SAW je odličan izbor. Na primjer, našSs400 spiralna cijev visokog pritiskačesto koristi SAW da ispuni zahtjeve visokog pritiska.
Elektrolučno zavarivanje metala plinom (GMAW)
Druga vrsta zavarivanja koja se koristi u spiralno zavarenim cijevima je plinsko zavarivanje metala, također poznato kao GMAW ili MIG (Metal Inert Gas) zavarivanje. U GMAW-u, potrošna žičana elektroda se dovodi kroz pištolj za zavarivanje, a između žice i radnog komada se stvara električni luk. Zaštitni plin, obično mješavina argona i ugljičnog dioksida, koristi se za zaštitu šava od okolnog zraka.
GMAW ima neke prednosti. To je relativno brz proces zavarivanja, koji može povećati stopu proizvodnje spiralno zavarenih cijevi. Također nudi dobru kontrolu nad oblikom i veličinom zrna zavarivanja. To ga čini pogodnim za cijevi različitih debljina stijenki i promjera. Međutim, možda neće biti tako dobar kao SAW u smislu dubine prodiranja i ukupne čvrstoće zavara u nekim aplikacijama sa visokim naprezanjem. Ali za mnoge opće namjene spiralno zavarene cijevi, poput našeQ235B cijev od ugljičnog čelika spiralno zavarena cijev, GMAW može dobro obaviti posao.
fluks - elektrolučno zavarivanje (FCAW)
Flux - Cored Arc Welding, ili FCAW, se također koristi u proizvodnji spiralno zavarenih cijevi. Slično GMAW-u, FCAW koristi žičanu elektrodu koja se neprekidno napaja. Ali razlika je u tome što žica u FCAW ima jezgro fluksa. Ovo fluksno jezgro pruža zaštitu i druge funkcije koje obično obavlja vanjski zaštitni plin u GMAW-u.
FCAW je svestran proces zavarivanja. Može se koristiti na svim pozicijama, što je korisno prilikom proizvodnje spiralno zavarenih cijevi. Takođe može proizvesti visokokvalitetne zavarene spojeve sa dobrom penetracijom. Tok u žici pomaže u uklanjanju nečistoća iz zavarenog bazena, što rezultira čistijim i jačim zavarom. NašSSAW Q195 Spiralno zavarene cijevi od ugljičnog čelikaponekad se mogu zavariti koristeći FCAW kako bi se osigurala dobra ravnoteža između cijene i kvaliteta.
Zavareno elektrolučno zavarivanje metala (SMAW)
Elektrolučno zavarivanje metala ili SMAW jedan je od najstarijih i najjednostavnijih procesa zavarivanja. U SMAW se koristi obložena elektroda. Kada se elektroda udari o radni predmet, formira se luk, a premaz na elektrodi se topi i formira štit oko zavara.
SMAW je fleksibilan proces. Može se koristiti u različitim okruženjima, uključujući i na otvorenom. Međutim, on se ne koristi tako često u masovnoj proizvodnji spiralno zavarenih cijevi kao SAW, GMAW ili FCAW. To je zato što je to relativno spor proces i zahtijeva više vještine od zavarivača. Ali u nekim slučajevima, gdje su za spiralno zavarene cijevi potrebna mala proizvodnja ili popravak, SMAW još uvijek može biti održiva opcija.
Faktori koji utječu na odabir vrste zavara
Kada je u pitanju odabir pravog tipa vara za spiralno zavarene cijevi, nekoliko faktora dolazi u obzir.
Primjena cijevi
Primjena cijevi je glavni faktor. Ako će se cijev koristiti u okruženju visokog pritiska, kao što je naftovod ili plinovod, obično se preferira zavar velike čvrstoće kao što je SAW. S druge strane, ako je cijev za sistem vodosnabdijevanja niskog pritiska, GMAW ili FCAW bi mogli biti dovoljni.
Materijal cijevi
Materijal cijevi je također bitan. Različiti metali imaju različite karakteristike zavarivanja. Na primjer, cijevi od ugljičnog čelika mogu se zavariti različitim metodama, ali neke posebne legure mogu zahtijevati specifičnu vrstu zavarivanja kako bi se osigurala dobra veza i spriječilo pucanje.


Troškovi i efikasnost proizvodnje
Troškovi i efikasnost su uvijek važni. Automatizirani procesi kao što je SAW odlični su za proizvodnju velikih razmjera jer se mogu obaviti brzo i uz manje rada. Ali ako je obim proizvodnje mali, manuelniji proces kao što je SMAW mogao bi biti isplativiji.
Zašto odabrati naše spiralno zavarene cijevi
Kao dobavljač spiralno zavarenih cijevi, ponosni smo što nudimo proizvode visokog kvaliteta. Imamo tim iskusnih zavarivača i naprednu opremu za zavarivanje. Pažljivo biramo proces zavarivanja na osnovu specifičnih zahtjeva svake narudžbe. Bilo da vam je potrebna cijev za primjenu pod visokim pritiskom ili za opću namjenu, možemo vam pružiti pravo rješenje.
Naše cijevi se izrađuju uz stroge mjere kontrole kvaliteta. Testiramo svaku cijev kako bismo osigurali da zavari ispunjavaju tražene standarde. Na ovaj način možete biti sigurni da će cijevi koje kupite od nas raditi dobro i dugo trajati.
Ako ste na tržištu spiralno zavarenih cijevi, ne oklijevajte da nas kontaktirate. Voljeli bismo razgovarati o vašim potrebama i dati vam ponudu. Bilo da vam je potrebna mala količina ili velika narudžba, mi smo tu da vam poslužimo.
Reference
- Priručnik Američkog društva za zavarivanje (AWS).
- Metalurgija zavarivanja i zavarljivost nehrđajućih čelika John C. Lippold i David J. Kotecki
- Publikacije Instituta za zavarivanje (TWI) o tehnologijama zavarivanja cijevi